
Von der Linie kommt eine Halterung zurück, bei der ein Befestigungselement fehlt, und der einzige Hinweis ist eine 4,6-mm-Bohrung in einer Stahlplatte. Wenn man sich für M5 entscheidet, weil es „ungefähr richtig aussieht“, kommt es bei Baugruppen zu abgerissenen Gewinden, klappernden Abdeckungen und Garantierückgaben.
Hier ist zunächst die Schlussfolgerung: Ein Lochdurchmesser schränkt das Feld auf ein oder zwei Kandidaten ein, bestätigt jedoch niemals allein eine Schraubengröße. Sie benötigen noch zwei weitere Fakten: ob das Loch Gewinde trägt und, wenn ja, wie groß die Steigung ist. Bei einem einfachen Loch ist es genau andersherum: Es ist in einem bestimmten Verhältnis zur Schraube dimensioniert und nicht an diese angepasst.
Die gesamte Überprüfung dauert mit einem Messschieber und einer Gewindesteigungslehre etwa zehn Minuten und beseitigt den Großteil des Rätselratens, bevor jemand zum Hahnkasten greift.
Entscheiden Sie sich zuerst: Gewindeloch oder einfaches Loch
Ein Gewindeloch ist ein Negativ der Schraube. Der Durchmesser, den Sie über die Gewindespitzen messen, liegt nahe am Hauptdurchmesser der Schraube, sodass ein M6-Gewindeloch normalerweise zwischen 5,9 und 6,0 mm beträgt. Ein einfaches Loch ist nichts Negatives. Es handelt sich entweder um ein Durchgangsloch, das größer als die Schraube gebohrt wird, oder um ein Pilotloch, das kleiner gebohrt wird, damit eine gewindeformende Schraube ihren eigenen Weg schneiden kann.
Deshalb kann die gleiche 4,6-mm-Bohrung auf eine M5 hinweisen Maschinenschraube in einem passgenauen Durchgangsloch oder an einer 5-mm-Blechschraube in einem leicht unterdimensionierten Piloten. Nur das Vorhandensein oder Fehlen von Threads trennt die beiden Fälle.
- Führen Sie eine Spitzhacke um die Bohrung herum. Eine fühlbare Helix bedeutet ein Maschinengewinde. Eine glatte, leicht brünierte Wand bedeutet normalerweise, dass eine gewindefurchende Schraube eingedreht und später entfernt wurde.
- Überprüfen Sie die Ausgangsseite. Selbstschneidende und selbstbohrende Schrauben hinterlassen in dünnen Blechen häufig eine kleine Ausbuchtung oder einen sternförmigen Spalt um das Austrittsloch.
- Suchen Sie nach einer Einführungsfase. Ein abgeschrägter oder versenkter Eingang ist typisch für ein Gewindeloch. Ein gestanztes Loch hat normalerweise keine.
Messen Sie die Bohrung, bevor Sie sie anpassen
Fehler in diesem Schritt werden von jedem nachfolgenden Schritt übernommen. Messen Sie also zweimal und notieren Sie die Zahl.
- Entgraten Sie zuerst das Loch. Eine gerollte Lippe kann den Messwert um 0,2 mm erhöhen und Sie um eine Größe nach oben schieben.
- Nehmen Sie mit den Innenbacken eines Messschiebers zwei Messwerte im Winkel von 90 Grad vor und mitteln Sie sie dann. Unrunde Löcher kommen in gestanzten Blechen häufig vor.
- Vermeiden Sie Senkungen und Fasen; Messen Sie nur den zylindrischen Abschnitt.
- Unter 3 mm ist ein Messschieber nicht zuverlässig. Verwenden Sie Stiftlehren oder eine kleine Lochlehre, die mit einem Mikrometer abgelesen werden kann.
- Notieren Sie den Messwert auf 0,05 mm und notieren Sie die Materialstärke. Die Eingriffslänge ist ebenso wichtig wie der Durchmesser.
Sobald Sie die Nummer haben, vergleichen Sie sie mit einem Standardtisch statt mit einer auf der Bank liegenden Schraube.
| Nenngröße | Tonhöhe | Gewindebohrer | Enger Abstand | Freie Freigabe |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Wenn das Loch mit einem Gewinde versehen ist und die Bohrung zwischen zwei Nenngrößen liegt, gleicht die Steigungslehre dies aus. Die Teilung ist der Abstand zwischen benachbarten Spitzen und ermöglicht eine weitaus bessere Unterscheidung als der Durchmesser allein, insbesondere wenn sich metrische und Zoll-Reihen überschneiden.
| Gemessene Bohrung (mm) | Metrikkandidat | Inch-Kandidat | Tonhöhe difference |
|---|---|---|---|
| 4,8 bis 5,0 | M5 × 0,8 | Nr. 10-24 UNC | 0,80 vs. 1,06 mm |
| 6,0 bis 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 vs. 1,27 mm |
| 7,9 bis 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 vs. 1,41 mm |
Rostfreie Teile verdienen in dieser Phase einen zweiten Blick, da Fressverschleiß und die Wahl der Steigung zusammenwirken: Auswahl der Größe und Gewindesteigung für Edelstahlschrauben folgt der gleichen Logik mit strengeren Grenzwerten.
Die Verhältnisregel für selbstschneidende und gewindeformende Schrauben
Wenn das Loch glatt ist und die Schraube ihr eigenes Gewinde schneidet, wird die Lochgröße als Teil des Hauptdurchmessers der Schraube bemessen. Messen Sie zuerst die Schraube mit einem Messschieber und wenden Sie dann das Verhältnis für das Material an.
Vorlochdurchmesser als Anteil des Hauptdurchmessers der Schraube, nach Material
Diese Fenster sind Ausgangspunkte, keine Spezifikationen:
- Thermoplaste: 0,75 bis 0,85 des Hauptdurchmessers. Glasverstärkte Sorten liegen am unteren Ende, da sie unter Reifenbelastung leichter reißen.
- Stahlblech and aluminium: 0,85 bis 0,90. Bleche, die dünner als 1 mm sind, benötigen ein entsprechend größeres Loch, um ein Reißen zu vermeiden.
- Aluminiumdruckguss und Zink: 0,80 bis 0,85, unter Berücksichtigung der Wandstärke des Vorsprungs und des Abstands vom Vorsprung zum Rand.
- Holz: 0,70 bis 0,80 bei Hartholz, 0,60 bis 0,70 bei Weichholz. Arten und Feuchtigkeitsgehalt verschieben diese Zahlen merklich.
Zwei Fehlermodi rahmen das Fenster ein. Ein zu kleines Loch erhöht das Antriebsdrehmoment, spaltet Kunststoffvorsprünge und reißt kleine Schrauben am Kopf ab. Ein zu großes Loch zerstört die zweite Baugruppe und kann die Auszugsfestigkeit um ein Drittel oder mehr verringern. Drehen Sie drei Testschrauben in Schrott aus demselben Material und derselben Dicke ein, bevor Sie eine Einstellung an der Linie vornehmen.
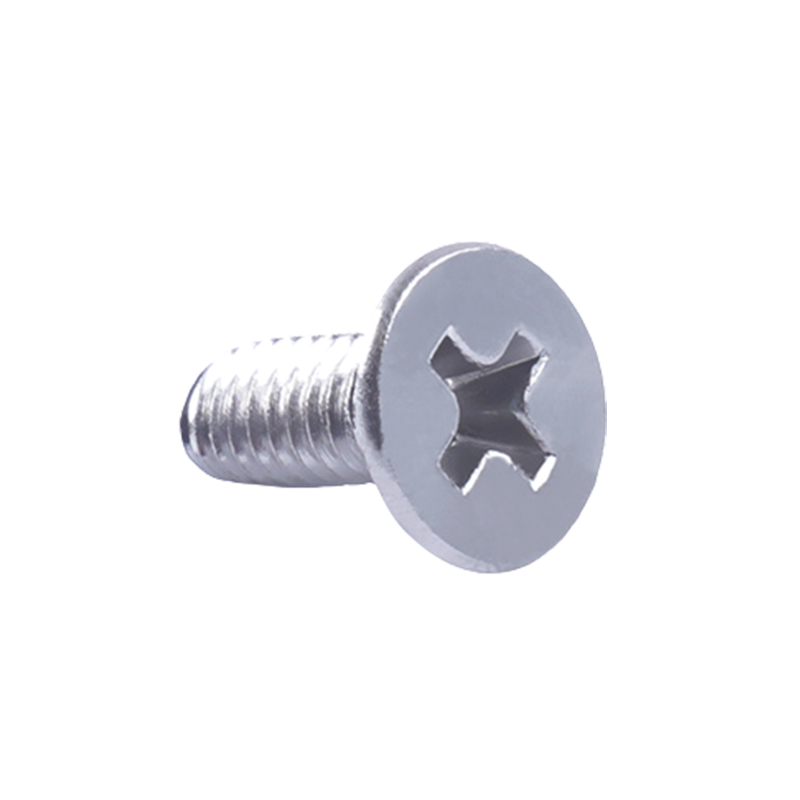
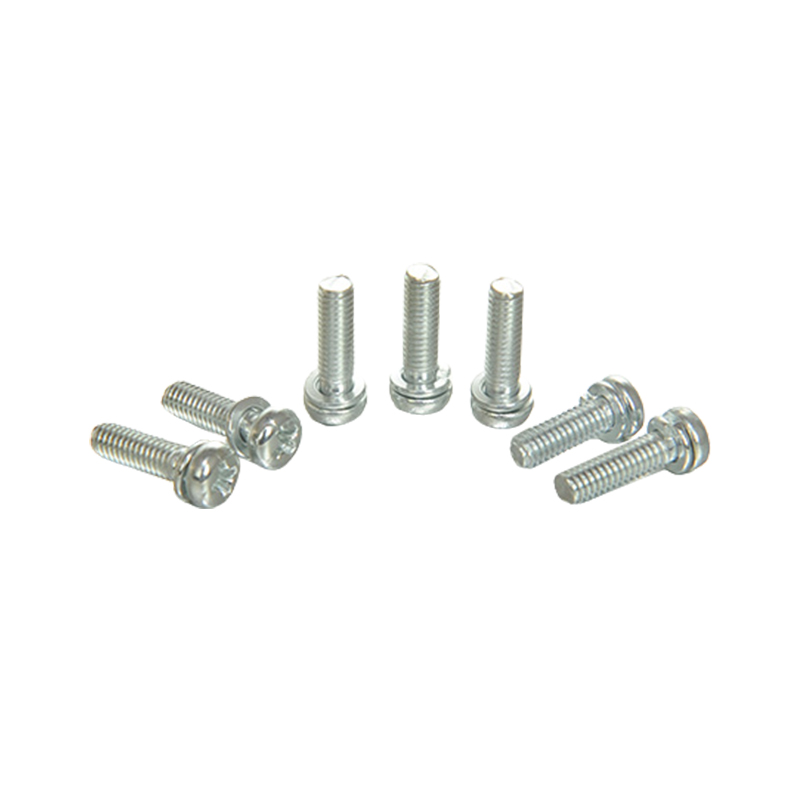
 Selbstschneidende Kreuz-Flachkopf-Verriegelungsschraube Für Blechbaugruppen kombiniert diese Flachkopfschraube mit Kreuzschlitz selbstschneidende Gewinde mit Sicherungsleistung und verteilt die Klemmkraft auf einen größeren Bereich. Produkt anzeigen →
Für Bleche ist eine gewindeformende Schraube mit Kreuzschlitz und Flachkopf die übliche Wahl: Die Spitze beginnt quadratisch bei einem gebohrten Piloten und der Flachkopf verteilt die Klemmlast über einen größeren Bereich als dies bei einem Senkkopf der Fall wäre.
Wenn das Loch zu groß, abgenutzt oder abgenutzt ist
Wenn die Bohrung mehr als etwa das 1,2-fache des Nennschraubendurchmessers beträgt, hält das Originalbefestigungselement nicht. Optionen, sortiert nach Aufwand und Kosten:
- Steigern Sie eine Größe und tippen Sie erneut. Lassen Sie mindestens einen vollen Gewindedurchmesser des Materials um das Loch herum und prüfen Sie den Randabstand, bevor Sie bohren.
- Installieren Sie einen Gewindeeinsatz. Stellt die ursprüngliche Schraubengröße wieder her und ist die Standardreparatur für Aluminium- und Magnesiumgehäuse.
- Verwenden Sie eine Einpress- oder Einnietmutter. Am besten geeignet für Bleche mit einer Stärke von 0,8 bis 2 mm, wo nicht genügend Wand für ein zuverlässiges Gewinde vorhanden ist; Der Flansch verteilt die Last, anstatt sie auf zwei oder drei Gewindegänge zu konzentrieren.
- Füllen und neu bohren. Schweißen, Hartlöten oder ein strukturelles Epoxidharz, gefolgt von einem neuen Loch, wird verwendet, wenn das Teil teuer ist oder die Reparatur unsichtbar sein muss.
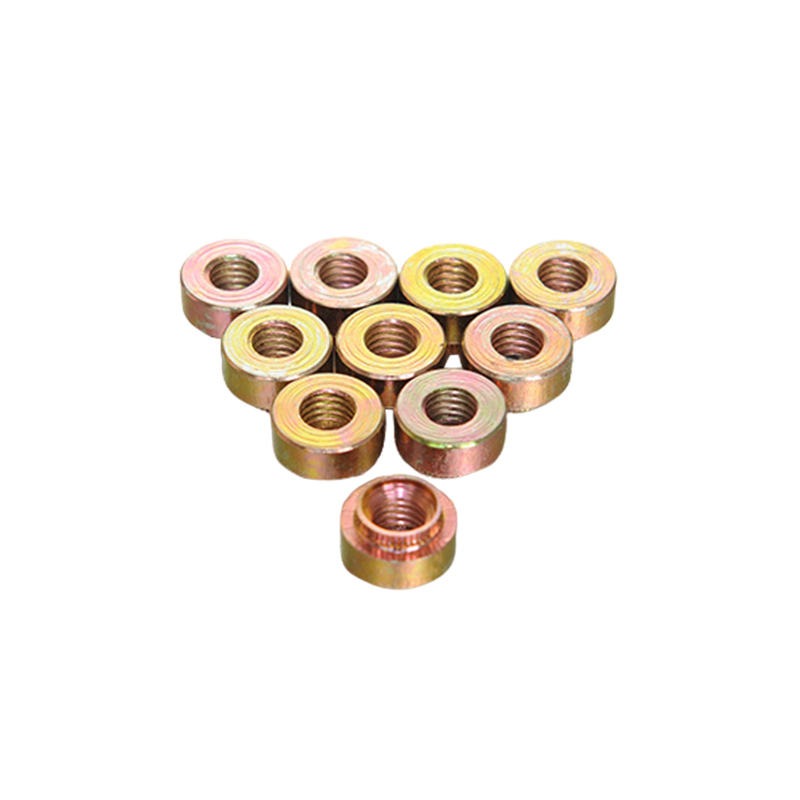 M3-Drucknietmutter für dünne Bleche Eine Einpress-Gewindemutter für die Befestigung dünner Bleche, die sich in den Untergrund einbetten lässt und einen dauerhaften Standard-Schrauben-Verbindungspunkt bietet, ohne viel Dicke hinzuzufügen. Produkt anzeigen →
Bei dünnen Blechen ist eine Einpressmutter in der Regel die kostengünstigste dauerhafte Befestigung und sorgt dafür, dass die Gegenschraube ein Standardartikel im Katalog und kein Spezialartikel ist.
Bringen Sie die Größe auf Papier
Das Reverse Engineering einer Schraube aus einem Loch ist für eine Reparatur in Ordnung. Dies ist eine schlechte Grundlage für eine Produktionszeichnung, da die nächste Person, die dasselbe Loch misst, eine etwas andere Nummer erhält. Schreiben Sie den Hinweis in der Reihenfolge, in der ein Lieferant ihn liest:
- Nenndurchmesser und Steigung, zum Beispiel M5 × 0,8.
- Länge unter dem Kopf und der Standard, an dem sie gemessen wird.
- Kopfstil, Antriebstyp und jede Scheibenkonfiguration.
- Material- und Eigenschaftsklasse.
- Finish und Korrosionsanforderung, wie z. B. eine angegebene Anzahl neutraler Salzsprühstunden.
- Maßgebliche Norm (ISO, DIN, ANSI/ASME, GB) und davon abweichende Toleranzen.
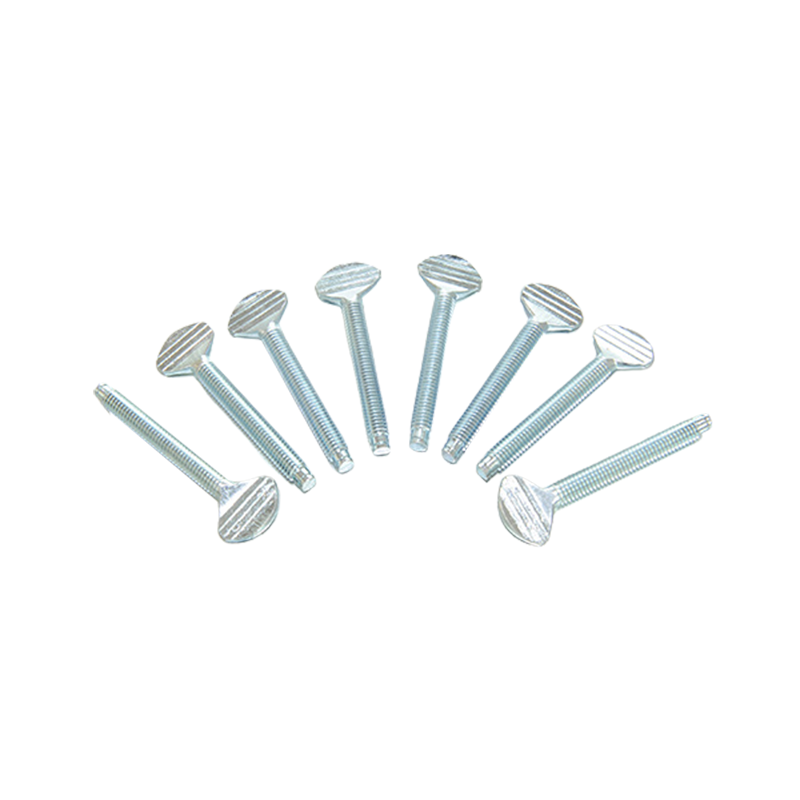 Kundenspezifische, nicht standardmäßige Flachkopfschraube Ein kundenspezifischer Flachkopfbefestiger für Löcher, die nicht den Kataloggrößen entsprechen und eine größere Kontaktfläche bieten, um den Druck in präzisen oder vibrationsanfälligen Baugruppen zu verteilen. Produkt anzeigen →
Wenn das gemessene Loch nicht genau einer Kataloggröße entspricht, ist eine nicht standardmäßige Schraube in der Regel günstiger als die Nachbearbeitung des Lochs, insbesondere bei Teilen, die die Bearbeitungsphase bereits hinter sich haben.
Beschaffung des Schraubenvolumens
Die Anpassung einer Schraube an ein Loch ist eine Konstruktionsaufgabe. Diese Übereinstimmung über eine Million Teile hinweg stabil zu halten, ist eine Aufgabe der Fertigung. Drei Punkte entscheiden darüber, ob die Passform das Volumen übersteht:
- Dimensionskonsistenz. Die größeren Durchmesser- und Steigungstoleranzen der Schraube müssen so eng sein, dass eine an einer Probe abgestimmte Pilotbohrung noch im Zehntausendstelteil funktioniert.
- Material- und Oberflächenstabilität. Eine Änderung der Schichtdicke, insbesondere bei Zinklamellen oder galvanisch aufgebrachtem Zink, verschiebt den effektiven Durchmesser um einige Hundertstel Millimeter und kann aus einer guten Passung eine Presspassung machen.
- Dokumentierte Inspektion. Fordern Sie Dimensionsberichte, Drehmoment- und Auszugsdaten, Salzsprühtestergebnisse und RoHS-Erklärungen bei der Lieferung an und nicht erst nach einer Reklamation.
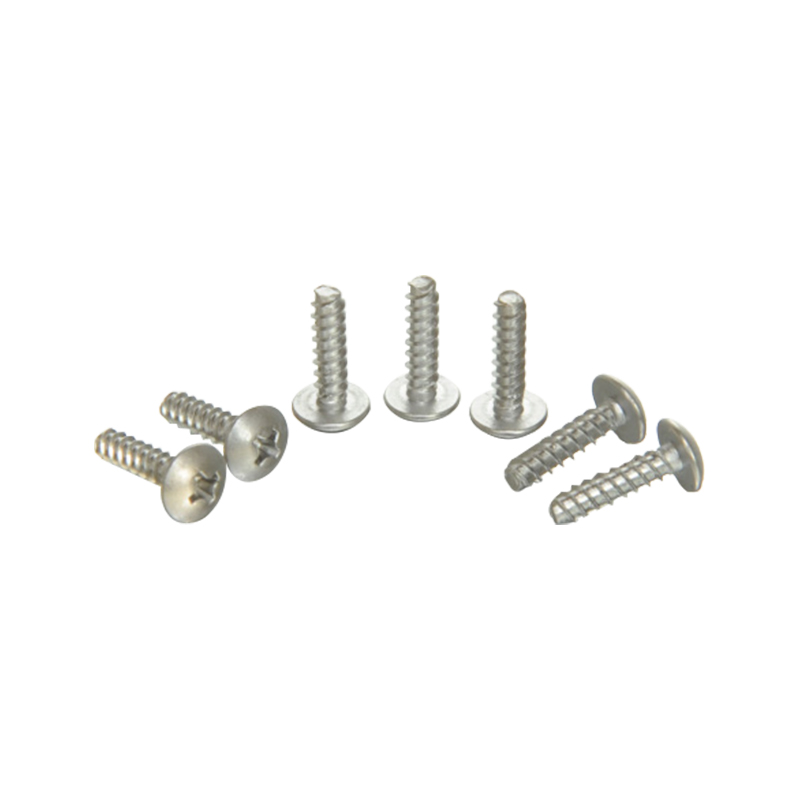
Ein Hersteller, der nach GB-, DIN-, ISO- und ANSI/ASME-Standards arbeitet, kann eine Zeichnung für mehrere Märkte führen, was wichtig ist, wenn dieselbe Baugruppe in Europa und Asien gebaut wird. Es lohnt sich, das Ganze durchzulesen Sortiment an selbstschneidenden Schrauben Vergleichen Sie Ihre Pilotlocheinstellungen und fragen Sie nach Musterchargen aus demselben Produktionslauf statt aus Lagerbeständen.
Ein Messschieber, eine Steigungslehre und eine Standardtabelle regeln fast jeden Fall: Messen Sie die Bohrung, entscheiden Sie, ob sie mit Gewinde oder glatt ist, überprüfen Sie die Steigung und vergleichen Sie sie dann mit einer Tabelle, bevor Sie einen Gewindebohrer oder einen Schraubenbehälter anfassen. Zehn Minuten Messung sind jedes Mal günstiger als eine zurückgegebene Charge.